S-01同時5軸加工
段取りは、一回だけ。
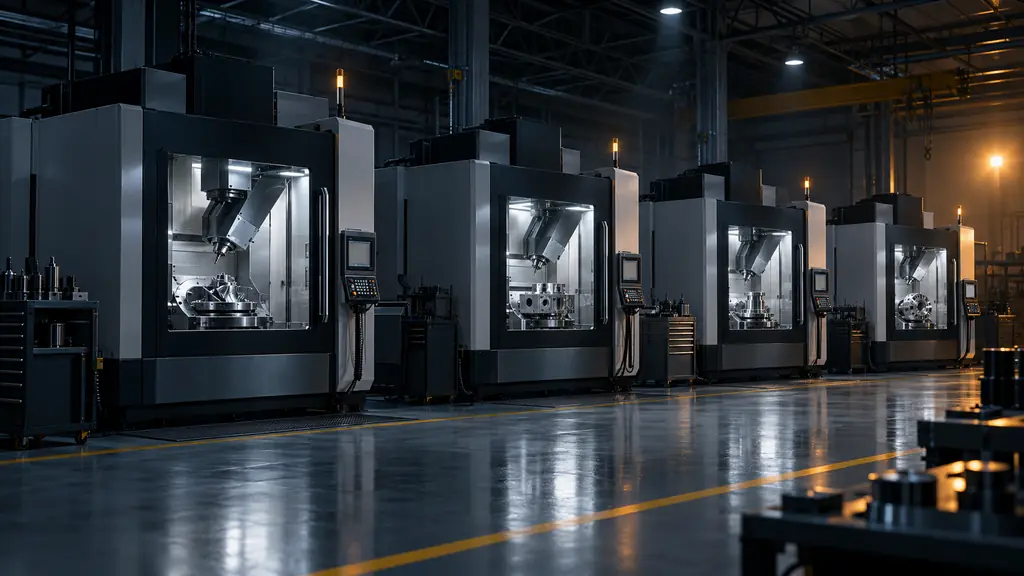
部品を付け替えるたびに、基準はわずかにずれます。稜線精工では、材料を一度つかんだら、テーブルを傾け、回しながら全面を削り切ります。付け替えによる芯ずれが「起きない」構造なので、形が複雑なほど、精度の差がはっきり出ます。
- 最大ワーク
- Ø650 × 500 mm
- 主軸回転数
- 〜45,000 min⁻¹
- 傾斜軸
- −120°〜+120°
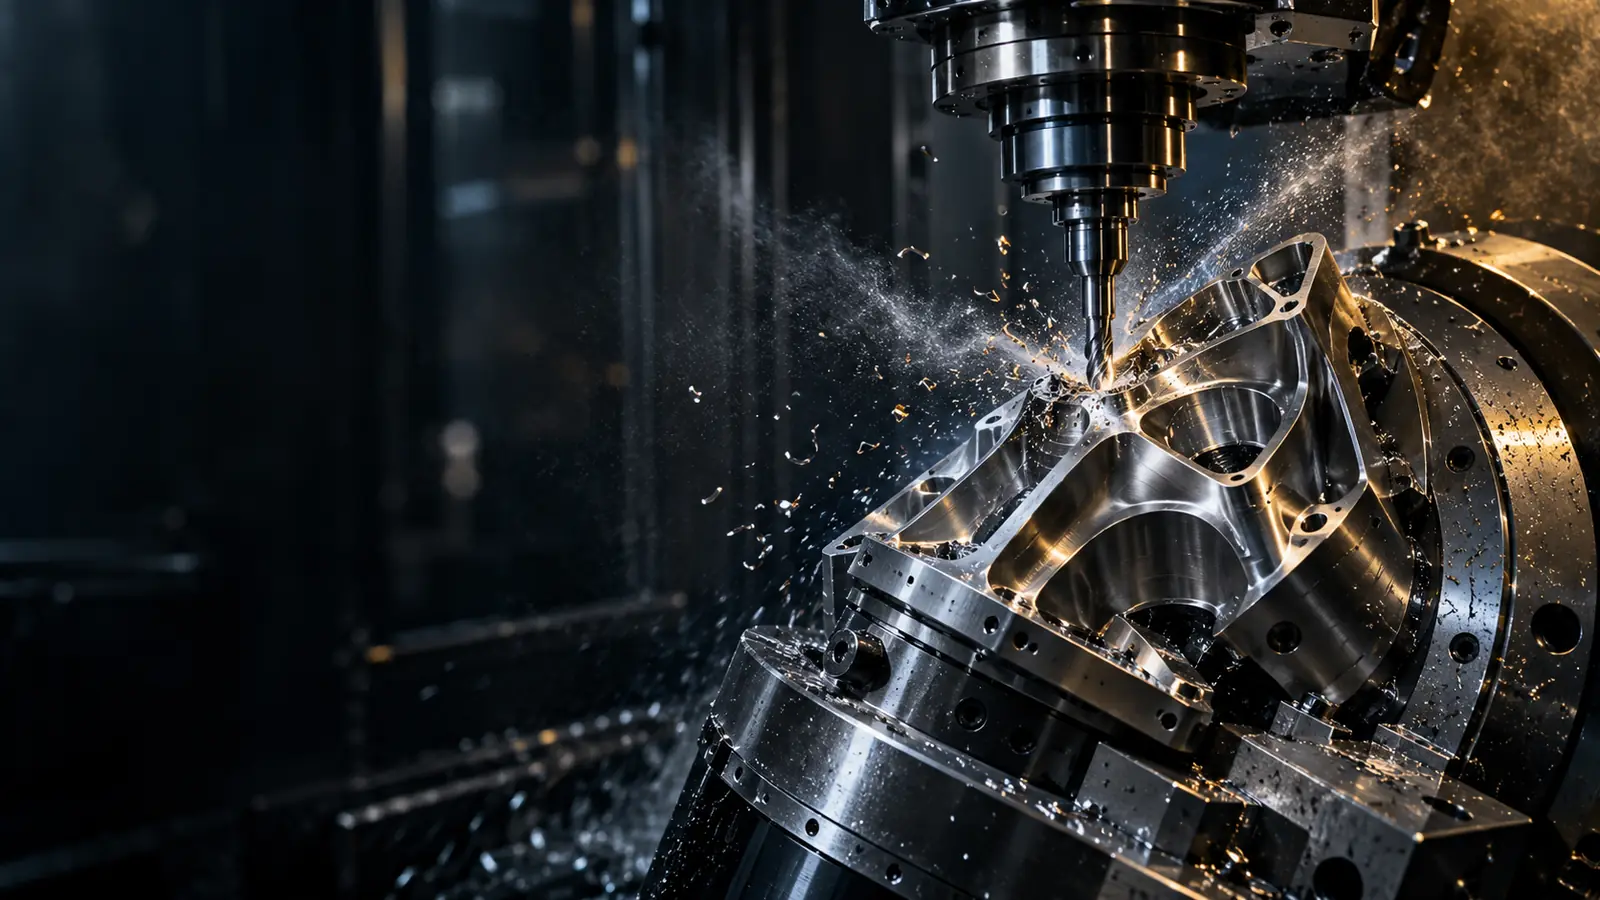
東大阪・5軸精密切削 / 航空・医療部品の試作
FROM LINE TO METAL ― ±0.002 mm
稜線精工は、東大阪で55年、金属を削ってきた町工場です。5軸マシニングセンタ6台と恒温測定室で、航空機・医療機器の試作部品を、図面1枚から最短5営業日で削り出します。
CUTTING
SCROLL
mm
恒温室で保証する寸法公差
営業日
図面受領から最短の納品まで
台
同時5軸マシニングセンタ
%
2025年度の納期遵守率
01STRENGTH強み
職人の勘を否定はしません。けれど、千分の二ミリは勘では再現できない。だから私たちは、精度を「人」ではなく「段取り・温度・時間」の設計で出します。
S-01同時5軸加工
部品を付け替えるたびに、基準はわずかにずれます。稜線精工では、材料を一度つかんだら、テーブルを傾け、回しながら全面を削り切ります。付け替えによる芯ずれが「起きない」構造なので、形が複雑なほど、精度の差がはっきり出ます。
S-02恒温管理
鋼は1℃上がるだけで、100mmあたり約0.0012mm伸びます。公差±0.002mmの世界では、室温そのものが誤差です。加工場と測定室を20.0±0.5℃に保ち、材料は24時間、測定前のワークは2時間、室温になじませてから扱います。
S-03試作スピード
見積もりは図面を受け取ってから24時間以内に回答します。CAMは社内の専任3名が担当し、工具・ホルダー・治具まで含めた加工シミュレーションで干渉を確かめてから機械に載せます。夜間は無人運転で削り続けるため、1個からの試作でも最短5営業日でお届けできます。
02WORKS加工事例
掲載品は、お客様の了承を得たうえで、守秘のため形状と寸法の一部を変えています。
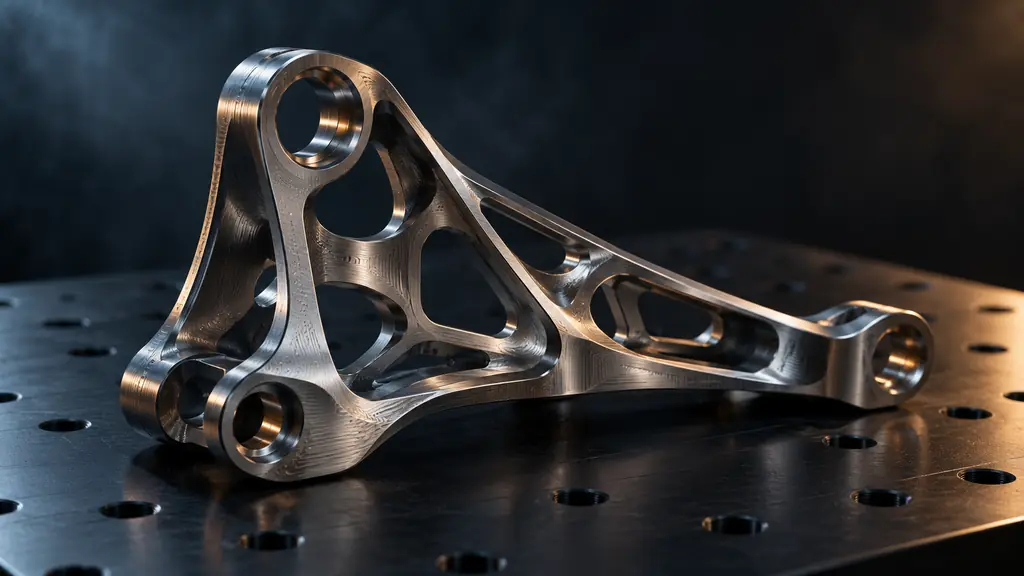
AEROSPACE
これまで3回の段取りで削られていた形状です。基準面を一度も外さずに同時5軸で削り切り、2つの軸穴の位置ばらつきを 0.03mm から 0.006mm へ。重量は肉抜きの見直しで元図面比 −18%。
| 図番 | RS-A-2417 | 数量 | 3 個 |
|---|---|---|---|
| 材質 | Ti-6Al-4V(64チタン) | ||
| 外形 | 142 × 86 × 38 mm | ||
| 最小肉厚 | 0.8 mm | 位置度 | Ø0.01 |
| 加工 | 同時5軸・段取り1回 | 加工時間 | 6h40m |
| 納期 | 7 営業日(材料支給なし) | ||
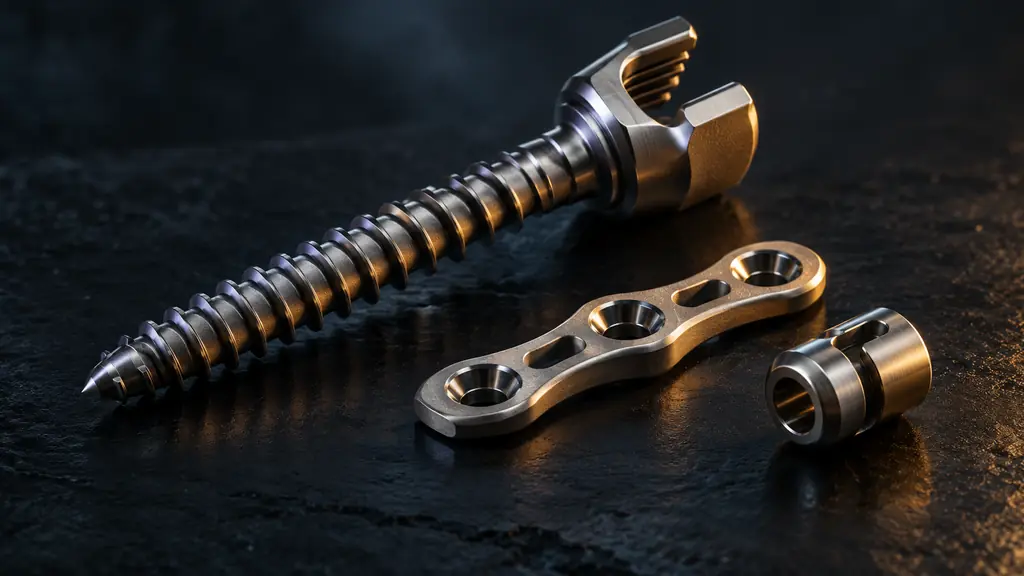
MEDICAL
体内に入る部品は、切削油がわずかに残るだけで不合格です。ねじ山の谷まで鏡面に仕上げられるよう工具と切削条件を見直し、専用ラインで洗浄。残留油分の測定値まで検査成績書に記載して納めました。
| 図番 | RS-M-0831 | 数量 | 20 組 |
|---|---|---|---|
| 材質 | Ti-6Al-4V ELI(インプラント用) | ||
| 外形 | Ø5.5 × 45 mm / 62 × 11 × 3 mm | ||
| ねじ精度 | ±0.005 mm | 表面粗さ | Ra 0.2 |
| 加工 | 複合加工+5軸 | 洗浄 | 医療専用ライン |
| 納期 | 10 営業日 | ||
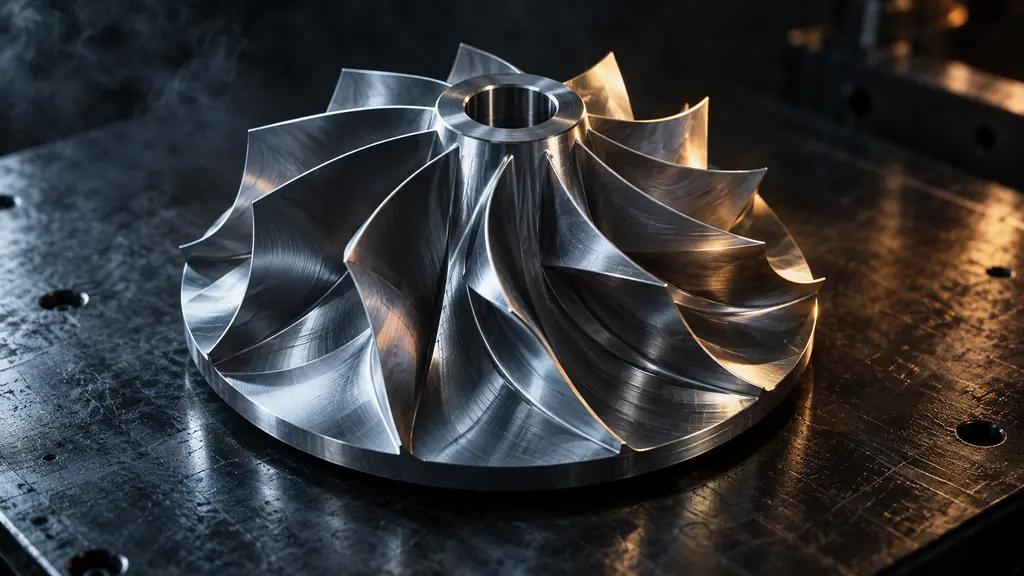
INDUSTRIAL
薄い翼は、削るほどしなって逃げます。荒取りで残す肉の厚みを翼ごとに変え、仕上げは翼の根元から先端へ一筆で。びびりを抑え、厚さ 0.6mm の翼11枚を、1枚も欠かさず削り出しました。
| 図番 | RS-I-1205 | 数量 | 2 個 |
|---|---|---|---|
| 材質 | A7075-T6(超々ジュラルミン) | ||
| 外形 | Ø96 × 42 mm | ||
| 翼厚 | 0.6 mm | 翼数 | 11 |
| 加工 | 同時5軸 | 加工時間 | 4h10m |
| 納期 | 6 営業日 | ||
03EQUIPMENT設備
台の加工機
台の測定機
m² の恒温エリア
| 区分 | 機種 | 台数 | ストローク・仕様 | 主な用途 |
|---|---|---|---|---|
| 同時5軸 マシニングセンタ | Hermle C 42 U | 2 | X800 Y800 Z550 / 18,000 min⁻¹ | 航空部品・大物 |
| DMG MORI DMU 50 | 3 | X650 Y520 Z475 / 20,000 min⁻¹ | 試作全般・夜間運転 | |
| Makino D200Z | 1 | X350 Y300 Z250 / 45,000 min⁻¹ | 医療・微細形状 | |
| 複合加工機 | Mazak INTEGREX i-200S | 2 | Ø658 × 1,519 / 12,000 min⁻¹ | 軸物・スクリュー |
| 立形マシニングセンタ | Brother SPEEDIO S700X2 | 4 | X700 Y400 Z300 | 前加工・治具製作 |
| ワイヤ放電加工機 | Sodick ALC400G | 1 | X400 Y300 Z250 | 鋭角コーナー・型 |
| CNC旋盤 | Okuma LB3000 EX II | 1 | Ø410 × 500 | 丸物の前加工 |
| 三次元測定機 | ZEISS CONTURA | 1 | 700 × 1,000 × 600 / 恒温室 | 全寸法・幾何公差 |
| 輪郭・粗さ測定機 | Mitutoyo フォームトレーサー | 1 | Ra 0.01 μm〜 | ねじ形状・面粗さ |
| 画像寸法測定器 | KEYENCE IM-8000 | 1 | ±0.7 μm(繰返し) | 小物の全数検査 |
| 真円度測定機 | 東京精密 RONDCOM | 1 | 真円度 0.02 μm | 軸・穴の形状 |
CAM hyperMILL / Siemens NX CAM SIM VERICUT(工具・ホルダー・治具まで含む干渉確認)
04QUALITY ASSURANCE品質保証の流れ
図面を受け取ってから出荷するまで、7つの関所を通ります。どの部品も、材料のロット番号から測定値まで一本の線でたどれます。
QA-01
受注前に、寸法・幾何公差・表面粗さの指示を技術者が1項目ずつ確認します。加工できない、あるいは測れない指示は、その場で代案をお出しします。
QA-02
ミルシート(材料証明書)と現品の刻印を照合し、社内ロット番号を割り当てます。以後のすべての記録は、この番号にひも付きます。
QA-03
工具・ホルダー・治具まで含めた干渉チェックを、機械に載せる前にパソコン上で済ませます。初回の「試し削り」で材料を無駄にしません。
QA-04
加工の途中でタッチプローブが基準を測り直し、工具の摩耗分を自動で補正します。夜間の無人運転でも、測りながら削ります。
QA-05
20.0±0.5℃の測定室でワークを2時間なじませてから、三次元測定機で図面の全寸法を測ります。
QA-06
全寸法の実測値を記載した検査成績書を添付します。航空部品は AS9102 形式の初品検査報告書(FAI)にも対応します。
QA-07
医療部品は専用ラインで洗浄し、防錆・個包装で出荷します。出荷後10年間、記録と測定データを保管します。
05COMPANY会社概要
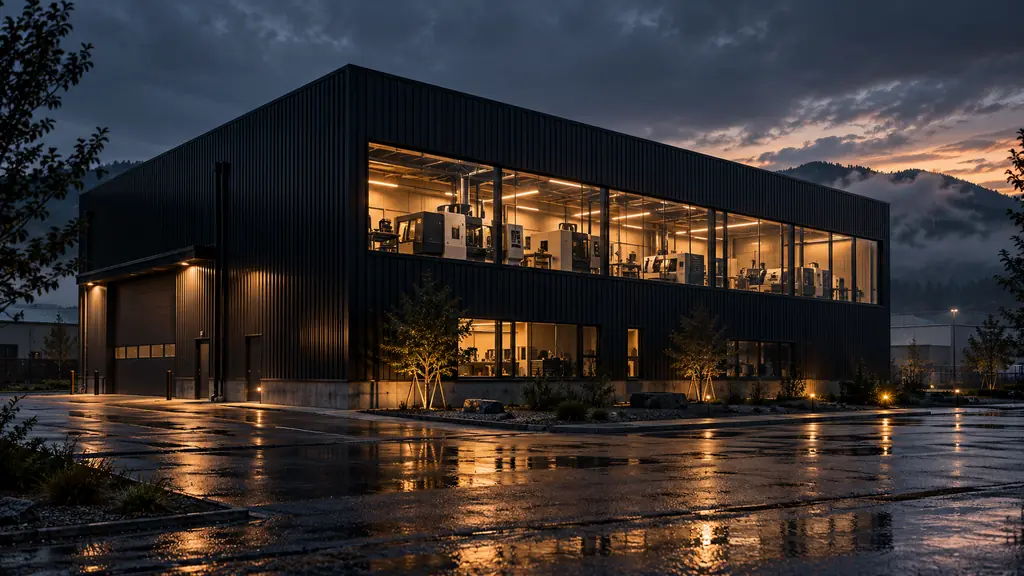
創業者の父は、汎用フライス盤1台から始めました。「図面の線は、お客さんが考え抜いた答えや。勝手に太らせたらあかん」が口ぐせでした。機械は5軸になりましたが、線を一本も太らせない、という仕事の仕方は変わっていません。
| 社名 | 株式会社 稜線精工 RYOSEN PRECISION Co., Ltd. |
|---|---|
| 創業 | 1971年(昭和46年) |
| 設立 | 1984年 |
| 資本金 | 2,000万円 |
| 代表者 | 代表取締役 高瀬 遼平 |
| 従業員 | 30名(うち技術職24名・2026年4月) |
| 事業内容 | 航空機・医療機器・半導体製造装置向け精密部品の切削加工、試作、測定 |
| 主な取引先 | 航空機部品メーカー、医療機器メーカー、半導体製造装置メーカー、大学・研究機関(守秘のため業種のみ記載) |
| 所在地 | 〒577-0065 大阪府東大阪市高井田中 9-21 Osaka Metro 中央線「高井田」駅から徒歩9分 |
06RECRUIT採用
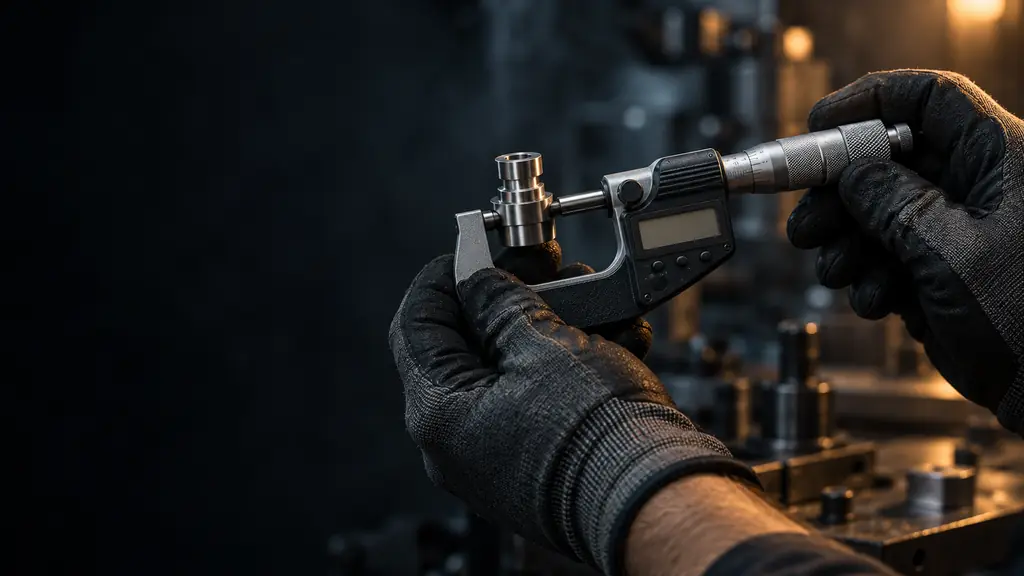
いまCAMを任されている3人のうち2人は、入社したとき図面の読み方を知りませんでした。最初の半年は先輩と同じ機械の前に立ち、1年目の終わりには自分の書いたプログラムで部品を削ります。必要なのは経験より、0.001mmの差を「気持ち悪い」と感じる感覚です。
07CONTACTお問い合わせ
見積もりは24時間以内(土日祝を除く)に回答します。手書きの図面でも、3Dデータだけでも構いません。秘密保持契約(NDA)が必要な場合は、先にお送りします。